Tr

Moc spawarki laserowej – jakie parametry porównać poza liczbą watów?

Moc spawarki laserowej podczas spawania

Moc spawarki laserowej porównuj razem z trybem pracy źródła, sposobem skupienia wiązki, prędkością spawania, możliwościami głowicy i warunkami chłodzenia. Sama liczba watów nie określa jakości spoiny ani zakresu zastosowań. Dwa urządzenia o tej samej mocy mogą dać różne wyniki na tym samym detalu. 

Przed zakupem sprawdź więc, co oznaczają wartości podane w ofercie i w jakich warunkach je uzyskano. Najlepszą podstawą porównania są dokumentacja konkretnej konfiguracji oraz próby wykonane na jednakowo przygotowanych częściach.  

Sprawdź, jaką moc podaje producent

Moc lasera opisuje ilość energii promieniowania dostarczanej w jednostce czasu. Nie jest tym samym co pobór energii elektrycznej całego urządzenia. W karcie technicznej sprawdź, czy podana wartość dotyczy mocy optycznej źródła, czy zapotrzebowania spawarki na zasilanie.

Rozróżnij także moc średnią i szczytową. Moc średnia opisuje pracę w określonym czasie, natomiast moc szczytowa oznacza najwyższy poziom osiągany podczas impulsu. Wysoka moc szczytowa nie oznacza, że urządzenie może stale pracować z taką wartością.

Przykładowo zapis 1500 W i informacja moc szczytowa 2500 W nie wystarczają do porównania dwóch urządzeń. Trzeba jeszcze wiedzieć, czy obie wartości dotyczą spawania, w jakim trybie są dostępne oraz jakie ograniczenia wiążą się z ich wykorzystaniem.

Nie wiesz, jaka moc wystarczy do Twoich detali?

Pomożemy porównać parametry i dobrać konfigurację do materiału, złącza oraz sposobu pracy.

Zapytaj o dobór

Porównaj tryb pracy źródła lasera

Źródło lasera może pracować w sposób ciągły lub impulsowy. Przy pracy ciągłej, oznaczanej jako CW, wiązka jest emitowana przez czas trwania operacji. Przy pracy impulsowej energia jest dostarczana w kolejnych impulsach. W urządzeniu impulsowym znaczenie mają również czas trwania impulsu, częstotliwość i energia pojedynczego impulsu. Dlatego dwóch źródeł nie należy oceniać wyłącznie na podstawie największej liczby watów podanej w materiałach reklamowych.

Nazwy dodatkowych trybów pracy mogą zależeć od producenta. Poproś nas o wyjaśnienie, co dany tryb zmienia w konkretnej konfiguracji i jakie zastosowanie ma w Twoim zadaniu. Samo oznaczenie handlowe nie opisuje jeszcze sposobu wykonania złącza.

Zwróć uwagę na skupienie wiązki

Skupienie wiązki decyduje o tym, na jak małej powierzchni działa energia lasera. Ta sama moc rozłożona na większy lub mniejszy obszar daje inną gęstość mocy, czyli inne warunki oddziaływania na materiał. 

Można to porównać do skupiania światła lupą: znaczenie ma nie tylko ilość światła, ale również wielkość obszaru, na którym jest skupione. W spawaniu za ten efekt odpowiadają właściwości wiązki oraz układ optyczny głowicy. Położenie ogniska względem materiału również wpływa na kształt i głębokość wtopienia. Mniejsza plamka nie jest jednak automatycznie lepsza do każdego zadania. Dobór optyki i ustawienia ogniska powinien odpowiadać geometrii złącza oraz oczekiwanemu rezultatowi.
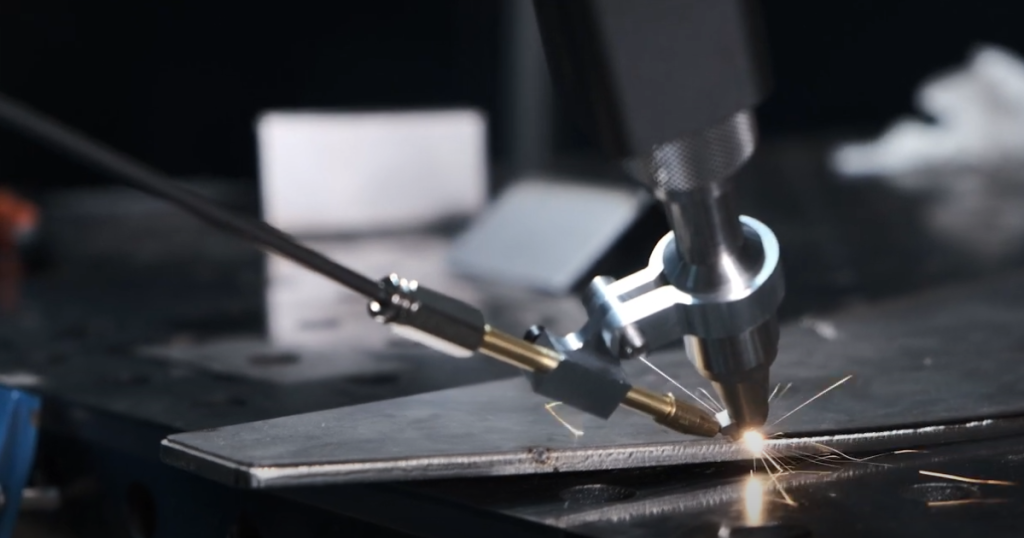
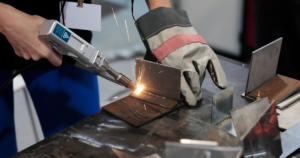
spawarka laserowa podczas pracy

Jeśli chcesz uporządkować podstawy procesu, sprawdź, jak działa spawanie laserowe. Pozwala to lepiej zrozumieć, dlaczego sama moc źródła nie przesądza o wyniku spawania.

Oceniaj moc razem z prędkością spawania

Prędkość spawania określa, jak szybko wiązka przemieszcza się wzdłuż złącza. Przy tej samej mocy wolniejsze prowadzenie oznacza większą energię emitowaną na jednostkę długości spoiny. Szybsze prowadzenie skraca czas oddziaływania wiązki w danym miejscu.

Zwiększanie mocy nie zawsze jest właściwą odpowiedzią na niezadowalający wynik. Trzeba sprawdzić również prędkość, ustawienie ogniska, przygotowanie części i sposób prowadzenia głowicy. Zmiana jednego parametru może wymagać dostosowania pozostałych. Podczas porównania urządzeń zmierz czas wykonania spoiny, a następnie oceń złącze według tych samych wymagań. Wysoka prędkość ma wartość produkcyjną wtedy, gdy uzyskany detal spełnia kryteria odbioru i nie wymaga dodatkowych poprawek.

Sprawdź możliwości głowicy i ruchu wiązki

Głowica spawalnicza kieruje wiązkę do miejsca łączenia i wpływa na sposób jej oddziaływania na materiał. Przy porównywaniu urządzeń sprawdź dostępne ustawienia optyczne, końcówki robocze oraz możliwość dotarcia do spoiny na Twoim detalu.

Niektóre głowice wykonują dodatkowy ruch wiązki, określany jako oscylacja lub wobble. Wiązka porusza się wtedy po zadanym torze, rozkładając energię na szerszym obszarze. IPG opisuje tę funkcję jako sposób poszerzania spoiny przez ruch skupionej wiązki. Zakres i częstotliwość oscylacji trzeba dobrać do zadania. Szerszy ruch wiązki nie oznacza automatycznie większej głębokości wtopienia ani możliwości połączenia części z dowolną szczeliną. Funkcję warto ocenić podczas próby na rzeczywistym złączu.

Porównując ręczne spawarki laserowe, zwróć uwagę także na wygodę prowadzenia głowicy, ułożenie przewodów i dostęp do narożników. Te cechy wpływają na możliwość utrzymania podobnego sposobu pracy przy kolejnych detalach.

Zapytaj o chłodzenie i warunki dłuższej pracy

Układ chłodzenia odprowadza ciepło z elementów urządzenia. Przy porównaniu spawarek sprawdź sposób chłodzenia oraz warunki, w których producent dopuszcza pracę z określoną mocą.

Chłodzenie powietrzem i chłodzenie cieczą wiążą się z innymi wymaganiami obsługi i instalacji. Sam rodzaj chłodzenia nie rozstrzyga jednak, które urządzenie będzie lepsze. Ważne są możliwości konkretnej konstrukcji, temperatura otoczenia i planowany przebieg pracy.
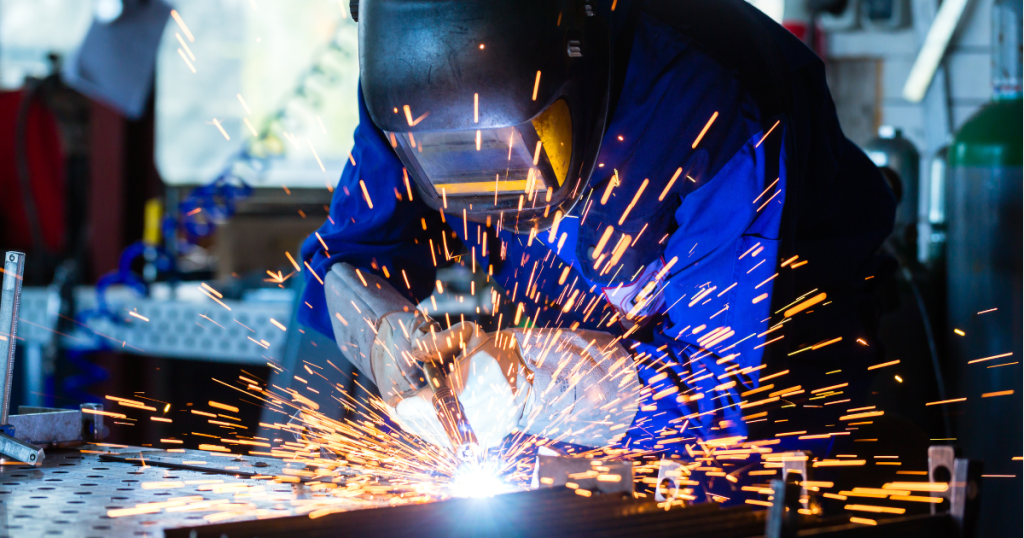
spawarka laserowa w warunkach dłuższej pracy

Krótka demonstracja nie pokazuje wszystkich warunków produkcji. Jeżeli spawarka ma wykonywać długie spoiny lub wiele kolejnych operacji, omów z nami próbę odpowiadającą takiemu obciążeniu. Sprawdź również wymagane przerwy, zasady konserwacji i ewentualne ograniczenia pracy zapisane w dokumentacji.
Uwzględnij podawanie drutu i przygotowanie części

Podawanie drutu wprowadza do złącza materiał dodatkowy. Jeżeli planujesz korzystać z tej funkcji, porównaj zakres obsługiwanych drutów, możliwości regulacji i sposób współpracy podajnika z urządzeniem. Drut nie zastępuje prawidłowego przygotowania części. Możliwość wykonania połączenia nadal zależy od materiału, geometrii i dopasowania elementów. Próba powinna pokazać, czy wybrana konfiguracja zapewnia wymagany kształt oraz właściwości złącza.

Tak samo oceniaj funkcje ułatwiające obsługę, np. zapis ustawień. Gotowy program może pomóc odtworzyć nastawy, ale nie potwierdza, że będą odpowiednie do innego gatunku materiału, szczeliny czy sposobu mocowania.

Porównaj oferty według tych samych kryteriów

Rzetelne porównanie spawarek wymaga wspólnej listy danych. Poniższa tabela pomaga oddzielić parametry urządzenia od rezultatów, które trzeba potwierdzić na detalu.

Co porównać?O co zapytać?Co sprawdzić podczas próby?
Moc źródłaCzy podano moc optyczną, średnią czy szczytową?Wynik uzyskany przy zapisanej mocy i trybie pracy.
Tryb pracyJakie tryby są dostępne i jakie mają ograniczenia?Przydatność wybranego trybu do złącza.
Optyka i ogniskoJakie możliwości ustawienia ma dana głowica?Kształt i głębokość wtopienia przy ustalonych warunkach.
Prędkość spawaniaPrzy jakiej prędkości uzyskano deklarowany wynik?Czas wykonania spoiny i spełnienie wymagań jakościowych.
Oscylacja wiązkiCzy jest dostępna i jaki ma zakres regulacji?Szerokość spoiny i rezultat na rzeczywistej geometrii złącza.
ChłodzenieJakie są warunki i ograniczenia dłuższej pracy?Przebieg serii odpowiadającej planowanej produkcji.
Podawanie drutuJakie druty i ustawienia obsługuje konfiguracja?Przebieg podawania i uzyskane złącze.
Obsługa głowicyCzy konstrukcja pozwala dotrzeć do całej spoiny?Dostęp, wygodę i możliwość powtarzalnego prowadzenia.

Potwierdź parametry wynikiem na swoim detalu

Próba porównawcza powinna obejmować ten sam materiał, geometrię złącza, przygotowanie powierzchni i wymagania odbioru. Zapisz konfigurację urządzenia, użyte ustawienia, czas operacji oraz wynik kontroli. Dzięki temu porównasz kompletne rozwiązania, a nie same wartości z katalogu.

Jeżeli celem zakupu jest ograniczenie obróbki po spawaniu, uwzględnij ją w pomiarze. Krótszy czas wykonania spoiny nie musi oznaczać krótszego czasu uzyskania gotowej sztuki. Sprawdź również poprawki, prostowanie, czyszczenie i kontrolę, jeśli są częścią Twojego procesu.

Rozważając laserowe spawanie metali, przekaż nam informacje o detalach i oczekiwanym rezultacie. W STIGO pomożemy porównać konfiguracje oraz omówimy możliwość prób na Twoich elementach. Możesz też po prostu zadzwonić – wspólnie ustalimy, które parametry warto sprawdzić w Twoim zastosowaniu.

Porównaj spawarki na swoich detalach

Porozmawiaj z nami o urządzeniach i możliwości prób przed zakupem.

Porozmawiajmy
Krzysztof Wicher
Krzysztof Wicher
Specjalista działu serwisowego w STIGO

W swojej pracy zajmuje się głównie przecinarkami plazmowymi i wycinarkami plazmowymi CNC. Koncentruje się na technicznej stronie eksploatacji tych maszyn. W artykułach przybliża zagadnienia związane z ich obsługą i codziennym użytkowaniem.
Formularz kontaktowy

Skontaktuj się z nami – jesteśmy do Twojej dyspozycji:
zadaj pytanie o maszynę    |   poproś o ofertę    |   umów pokaz maszyny 

Nie lubisz formularzy?

Skontaktuj się z nami bezpośrednio: mailowo lub telefonicznie.

Nie lubisz formularzy?

Skontaktuj się z nami telefonicznie lub mailowo – chętnie Ci doradzimy.