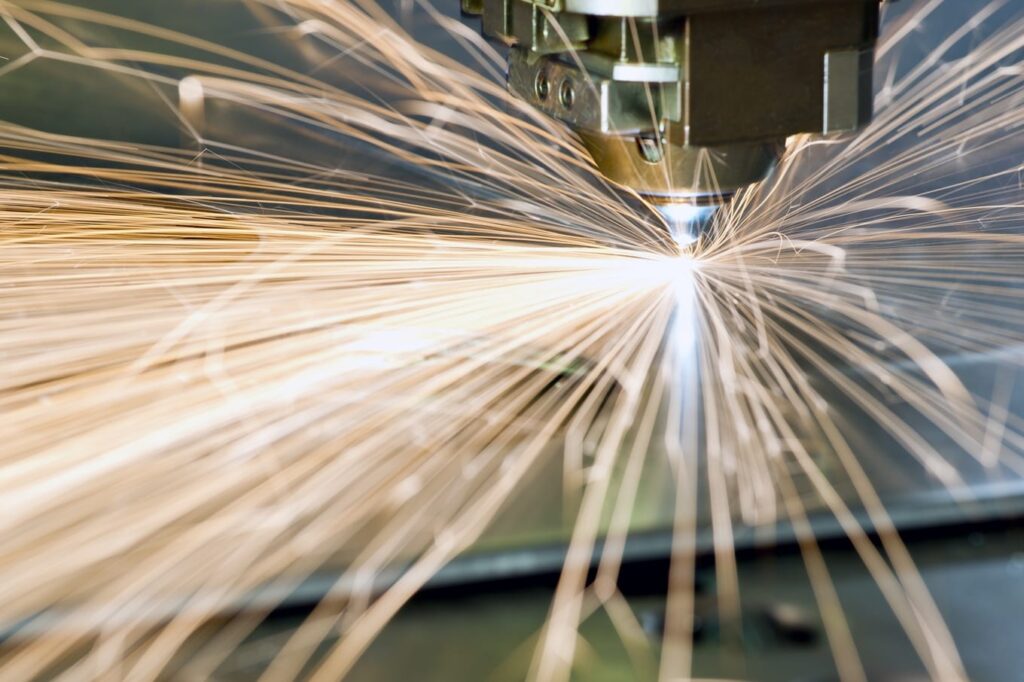
W codziennej pracy z technologią łuku plazmowego nawet drobne niedociągnięcia mogą znacząco obniżyć jakość detalu i zwiększyć koszty produkcji. Problemy zwykle wynikają nie z samej technologii, lecz z błędów operacyjnych i niewłaściwej eksploatacji sprzętu. Zrozumienie mechanizmów wpływających na stabilność procesu pozwala uniknąć strat materiałowych oraz przestojów. W praktyce oznacza to większą powtarzalność i bezpieczeństwo pracy. Poniżej omawiamy najczęstsze błędy oraz sposoby ich eliminacji.
Jak nieprawidłowe ustawienia prądu i prędkości wpływają na jakość cięcia?
Nieprawidłowe dobranie parametrów prądowych i prędkości posuwu prowadzi do powstawania skosów, nadtopień oraz nierównych krawędzi. Zbyt niski prąd skutkuje niestabilnym łukiem, natomiast zbyt wysoki powoduje nadmierne nagrzewanie materiału i poszerzenie szczeliny cięcia. W praktyce oznacza to konieczność dodatkowej obróbki mechanicznej, co generuje koszty.
W systemach takich jak przemysłowe urządzenia do cięcia plazmowego kluczowa jest stabilność źródła prądu oraz precyzyjne dopasowanie parametrów do grubości i rodzaju materiału. Przy pracy z rozwiązaniami oferowanymi przez STIGO szczególnie istotne jest korzystanie z danych technologicznych producenta – pozwala to utrzymać jakość krawędzi bez konieczności jej dalszego szlifowania.
Dlaczego niewłaściwa wysokość palnika powoduje nadmierne zużycie części?
Zbyt mała lub zbyt duża odległość palnika od materiału bezpośrednio wpływa na żywotność elementów eksploatacyjnych. Jeśli palnik znajduje się zbyt blisko, dochodzi do przegrzewania dyszy i elektrody, co skraca ich trwałość. Z kolei zbyt duża wysokość powoduje rozciągnięcie łuku i utratę jego koncentracji.
W systemach CNC problem ten rozwiązuje zastosowanie układów kontroli wysokości THC, które automatycznie korygują pozycję palnika. Dzięki temu nawet przy odkształconych arkuszach zachowana zostaje stała długość łuku, co przekłada się na równomierne zużycie części oraz wysoką jakość detalu.
Jak zużyte elektrody i dysze pogarszają krawędź cięcia?
Zużycie elementów eksploatacyjnych to jeden z najczęściej ignorowanych problemów. Elektrody i dysze tracą swoją geometrię wraz z kolejnymi cyklami zajarzenia, co powoduje rozproszenie strumienia plazmy. Efektem są nieregularne krawędzie, zwiększona ilość żużla oraz spadek precyzji.
W kontekście technologii takich jak nowoczesne systemy do cięcia metalu plazmą warto pamiętać, że wysokiej jakości komponenty eksploatacyjne są projektowane do pracy przez setki cykli. Regularna kontrola ich stanu pozwala uniknąć:
- pogorszenia jakości cięcia,
- zwiększonego zużycia energii,
- nieplanowanych przestojów produkcyjnych.
Jakie błędy w przygotowaniu materiału prowadzą do niestabilnego łuku?
Nieodpowiednio przygotowany materiał może znacząco zakłócić proces cięcia. Choć technologia plazmowa dobrze radzi sobie z powierzchniami zabrudzonymi czy pokrytymi farbą, nadmierne zanieczyszczenia mogą destabilizować łuk. Problemem są również nierówności powierzchni i brak odpowiedniego podparcia arkusza.
Aby ograniczyć ryzyko błędów, warto stosować kilka podstawowych zasad:
- usuwaj nadmiar tłuszczu i wilgoci z powierzchni,
- stabilizuj materiał na stole roboczym,
- dobieraj odpowiedni gaz techniczny do rodzaju metalu.
Takie działania pozwalają utrzymać stabilność procesu i poprawić jakość krawędzi bez dodatkowej obróbki.
Jak brak regularnej konserwacji skraca żywotność systemu plazmowego?
Brak systematycznych przeglądów prowadzi do stopniowego pogorszenia parametrów pracy urządzenia. Zanieczyszczone filtry powietrza, niewłaściwe chłodzenie palnika czy zużyte przewody wpływają na stabilność łuku i bezpieczeństwo operatora. W dłuższej perspektywie skutkuje to kosztownymi awariami.
W profesjonalnych rozwiązaniach dostępnych w STIGO duży nacisk kładziemy na łatwy dostęp do serwisu oraz części zamiennych. Regularna konserwacja pozwala utrzymać ciągłość produkcji i uniknąć nieplanowanych przestojów, co ma bezpośredni wpływ na rentowność zakładu.
Eliminacja typowych błędów w cięciu plazmą poprawia jakość, bezpieczeństwo i efektywność pracy
Świadome zarządzanie procesem cięcia pozwala osiągnąć powtarzalność i wysoką jakość detali przy jednoczesnej optymalizacji kosztów. W praktyce oznacza to lepsze wykorzystanie potencjału technologii, jaką oferują systemy plazmowe stosowane w przemyśle.
Jeśli chcesz zwiększyć efektywność produkcji i uniknąć kosztownych błędów, postaw na sprawdzone rozwiązania oraz wsparcie techniczne. W STIGO pomagamy dobrać odpowiednie urządzenia, wdrożyć je w proces produkcyjny i zoptymalizować parametry pracy. Skontaktuj się z nami i sprawdź, jak możemy usprawnić Twój park maszynowy.
Najważniejsze informacje w pigułce
- Dobieraj parametry prądu i prędkości do materiału – unikniesz deformacji i nadtopień.
- Kontroluj wysokość palnika – stabilny łuk to mniejsze zużycie części.
- Regularnie wymieniaj elektrody i dysze – utrzymasz jakość krawędzi.
- Przygotowuj materiał przed cięciem – zwiększysz stabilność procesu.
- Wykonuj konserwację urządzeń – wydłużysz żywotność systemu i ograniczysz przestoje.
FAQ – najczęściej zadawane pytania
Jak często należy wymieniać dysze i elektrody?
Częstotliwość zależy od intensywności pracy i parametrów cięcia. W praktyce warto kontrolować ich stan po kilkudziesięciu cyklach zajarzenia. Widoczne zużycie oznacza konieczność wymiany.
Czy można ciąć zabrudzone materiały plazmą?
Tak, technologia plazmowa radzi sobie z powierzchniami zardzewiałymi lub malowanymi. Jednak nadmiar zanieczyszczeń może pogorszyć stabilność łuku. Warto usuwać najgrubsze warstwy brudu.
Jak dobrać odpowiedni gaz do cięcia?
Dobór zależy od rodzaju materiału i oczekiwanej jakości krawędzi. Dla stali czarnej stosuje się często tlen, a dla nierdzewki mieszanki argonowo-wodorowe. Odpowiedni gaz poprawia jakość i ogranicza utlenianie.
Czy system CNC zawsze poprawia jakość cięcia?
Tak, ponieważ zapewnia stałą kontrolę parametrów i wysokości palnika. Automatyzacja eliminuje błędy operatora. Dzięki temu uzyskuje się powtarzalne rezultaty.
Jakie są najczęstsze przyczyny niestabilnego łuku?
Najczęściej są to złe ustawienia parametrów, zużyte części lub niewłaściwe przygotowanie materiału. Problemem bywa też brak konserwacji urządzenia. Każdy z tych czynników można łatwo wyeliminować.