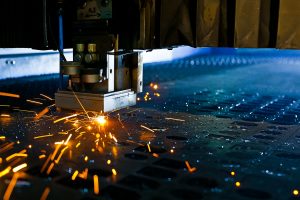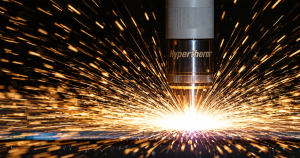
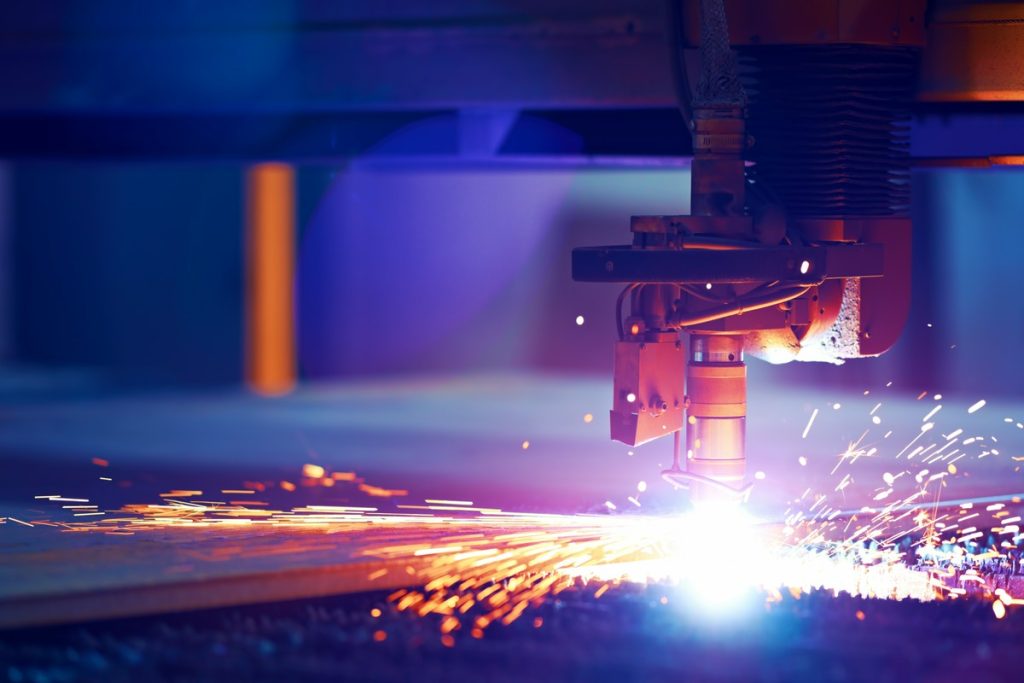
Cienka blacha niszczy się wtedy, gdy do arkusza trafia zbyt dużo ciepła w zbyt krótkim czasie. Jeśli pytanie brzmi, jak ciąć cienką blachę plazmą z ograniczeniem przepaleń, odpowiedź jest dość prosta. Trzeba ograniczyć energię procesu, czyli pracować możliwie niskim prądem, utrzymać wysoką prędkość cięcia, stosować wąskostrumieniową dyszę i zasilać palnik suchym, czystym gazem plazmowym.
Plazma poradzi sobie ze stalą czarną, stalą nierdzewną, aluminium i materiałami przewodzącymi prąd, ale arkusz 1-3 mm wymaga stabilnych ustawień. Tu ważniejsza od maksymalnej grubości cięcia jest stabilność łuku, powtarzalność źródła i dobrze ustawiona przecinarka plazmowa CNC.
Dlaczego technologia cięcia cienkich blach plazmą stanowi wyzwanie termiczne?
To wyzwanie termiczne, ponieważ cienka blacha ma małą pojemność cieplną i szybko lokalnie się przegrzewa. Łuk plazmowy skupia energię na małej powierzchni, a przy zbyt dużym natężeniu prądu lub zbyt wolnym ruchu palnika szczelina cięcia od razu się poszerza, krawędź mięknie, a arkusz zaczyna falować.
W praktyce za cienką uznaje się zwykle blachę do około 5-6 mm, ale zakres szczególnie wymagający zaczyna się przy 1-3 mm. Właśnie wtedy najlepiej widać błędy ustawień. Stal czarna zwykle znosi więcej, natomiast stal nierdzewna i aluminium szybciej wykazują utlenienie, nadtopienie albo ciemny, kruchy brzeg. Krawędź niszczy się najczęściej nie na prostym odcinku, lecz w punkcie przebicia i na narożnikach, gdy standardowa dysza wytapia zbyt szeroką szczelinę, a strefa wpływu ciepła, czyli SWC, sięga w detal głębiej niż powinna. Operator widzi wtedy arkusz, który unosi się nad stołem, i słyszy cięższy, mniej równy dźwięk łuku.
Optymalizacja parametrów cięcia plazmą a minimalizacja odkształceń materiału
Odkształcenia ogranicza się zestawem ustawień, a nie jedną korektą. Natężenie prądu, prędkość cięcia, wysokość palnika, przepływ gazu i stan materiałów eksploatacyjnych muszą być zgodne z tabelą parametrów cięcia producenta. My zaczynamy od próby na odpadowym pasku tej samej blachy, bo pięć testowych cięć kosztuje mniej niż partia odrzutów.
Zasady doboru niskiego natężenia prądu i wysokiej prędkości posuwu
Na cienkiej blasze działa zasada: niski amperaż i możliwie wysoka prędkość posuwu, ale wyłącznie w granicach tabeli producenta. Dla zakresu 1-3 mm często pracuje się w dolnej części możliwości źródła, zwykle około 20-40 A lub 30-45 A. Przy 5-6 mm bywa potrzebne 45-65 A, jednak tylko wtedy, gdy system i dysza są do tego przewidziane. Zbyt duży prąd powoduje szeroką szczelinę cięcia i dużą SWC. Zbyt mały prąd nie daje pełnego przecięcia albo destabilizuje łuk.
Prędkość musi być wysoka, bo to ona ogranicza czas nagrzewania. Zbyt wolny posuw powoduje nadtopienia, lekki żużel dolny i falowanie arkusza. Zbyt szybki zostawia niedocięcia, chropowatość i wyrzut iskier do tyłu pod niewłaściwym kątem. Prawidłowe ustawienie zwykle słychać. Łuk ma wtedy krótki, równy syk, a nie dudniący, przeciążony dźwięk. Typowe objawy błędnych ustawień to:
- Twardy, szklisty żużel na spodzie zwykle oznacza zbyt szybki ruch lub zbyt nisko ustawiony palnik.
- Lekki, ziarnisty nalot, który schodzi prawie bez użycia narzędzi, częściej sygnalizuje zbyt wolny posuw.
- Mocne nadpalenie przy punkcie przebicia wskazuje na zbyt długi czas przebicia albo za wysoki prąd.
Dysze o małej aperturze i części eksploatacyjne Hypertherm
Do cienkich materiałów potrzebna jest dysza plazmowa o małym otworze, bo to ona zawęża i przyspiesza strumień. Standardowa dysza na arkuszu 1-2 mm szybko tworzy zbyt szeroką szczelinę, a wtedy detal traci dokładność wymiarową i rośnie ukosowanie krawędzi. Zestawy FineCut lub inne rozwiązania wąskostrumieniowe poprawiają geometrię cięcia właśnie dlatego, że silniej skupiają energię.
Części eksploatacyjne Hypertherm pomagają utrzymać powtarzalność, ale tylko wtedy, gdy są dobrane do właściwego amperażu, a układ jest zasilany suchym powietrzem. Zużyta elektroda, nadpalony pierścień wirowy albo otwór dyszy, którego przekrój staje się owalny, od razu zaburzają stabilność łuku. Na detalu widać to jako ukos w jedną stronę, poszarpaną krawędź albo żużel pojawiający się nagle mimo pozornie tych samych ustawień.
Przygotowanie powietrza do cięcia plazmowego a czystość krawędzi
Suche i czyste sprężone powietrze decyduje o stabilności łuku niemal tak samo jak natężenie prądu. Mikrokrople wody, oleju lub drobny pył z instalacji rozpraszają łuk plazmowy, przyspieszają zużycie elektrody i dyszy oraz utleniają krawędź. W sektorze B2B taki detal często bywa odrzucany już na kontroli jakości, zanim trafi do gięcia albo spawania.
Po krawędzi zwykle widać, że medium robocze jest zanieczyszczone. Na stali czarnej pojawia się ciemny, chropowaty brzeg, na nierdzewce brunatny nalot, a na aluminium matowy osad i niestabilna linia cięcia. Sam prosty odwadniacz przy kompresorze rzadko wystarcza. W produkcji liczą się separator, filtracja oraz osuszanie zgodne z wymaganiami źródła. Jeśli system pracuje na azocie lub innej mieszance, czystość medium pozostaje równie istotna.
Precyzyjne prowadzenie palnika na przecinarce plazmowej CNC
Krawędź często niszczy się nie na prostym odcinku, tylko przy zajarzeniu łuku i podczas zmiany kierunku. Dlatego sama moc źródła nie wystarczy. Potrzebna jest przecinarka plazmowa CNC z precyzyjnym ruchem osi, sztywną mechaniką stołu i poprawnie skonfigurowanym sterowaniem. Na cienkim arkuszu każdy luz w prowadzeniu i każda zwłoka osi Z zostawiają ślad na detalu.
Jak system kontroli wysokości palnika THC zapobiega ukosowaniu i kolizjom?
System kontroli wysokości palnika THC utrzymuje stałą odległość palnika od materiału na podstawie napięcia łuku. To ważne, bo palnik ustawiony za wysoko traci energię i zaczyna poszarpywać krawędź, a ustawiony za nisko przegrzewa materiał, sprzyja przywieraniu żużlu i zwiększa ryzyko kolizji. Przy cienkiej blasze problem szybko się nasila, bo arkusz pod wpływem ciepła potrafi unieść się ze stołu po kilku sekundach cięcia.
Dobrze ustawiony THC koryguje oś Z, kiedy blacha faluje. Chroni detal przed ukosem i palnik przed zderzeniem z wybrzuszonym arkuszem. Równie ważna jest wysokość przebicia. Musi być wyższa od wysokości cięcia, ale tylko na tyle, by odprysk nie wrócił do dyszy. Gdy wysokość przebicia jest zbyt duża, łuk się wydłuża i niszczy punkt wejścia. Na małych otworach lub krótkich promieniach doświadczeni technolodzy często chwilowo blokują korekcję Z, bo hamowanie osi potrafi zmylić układ napięciowy.
Programowanie wejścia łuku w oprogramowaniu CAD/CAM do wycinarek
Zwykle bezpieczniej wprowadzać łuk poza właściwym obrysem detalu, na materiale odpadowym, przez wejście po łuku albo krótką styczną. Punkt przebicia wykonany w narożniku często kończy się lokalnym przepaleniem, rozpryskiem i uszkodzeniem geometrii. Wejście i wyjście z konturu mają chronić detal, a nie tylko uruchamiać palnik.
Oprogramowanie CAD/CAM do wycinarek powinno pilnować kolejności wektorów oraz logiki cięcia. Najpierw otwory i kontury wewnętrzne, potem obrys zewnętrzny. Odwrotna kolejność uwalnia detal zbyt wcześnie, a każdy następny ruch pogłębia drgania oraz deformację. Na ostrych narożnikach pomaga kontrolowane wyhamowanie, a w bardziej rozbudowanych systemach także rampowe wygaszanie prądu. Poprawnie ustawiony postprocesor pilnuje również kierunku cięcia, bo dobra i zła strona łuku nigdy nie dają tej samej prostopadłości. Jeśli mały detal mimo wszystko ma tendencję do podnoszenia się, czasem stosuje się mostki technologiczne, ale tylko tam, gdzie późniejsze wykończenie jest akceptowalne.
Jak ocenić jakość krawędzi po cięciu plazmą i ograniczać żużel?
Wymagana jakość krawędzi po cięciu plazmą oznacza mały ukos, równą chropowatość, wąską SWC i żużel, którego często nie trzeba skuwać ani szlifować. Formalnie ocena według ISO 9013 opiera się głównie na odchyłce prostopadłości i chropowatości krawędzi, więc sama szybka ocena wzrokowa nie wystarcza, jeśli detal ma przejść dalej bez dodatkowej obróbki. Najczęstsze objawy problemu to:
- Szeroka, utleniona krawędź najczęściej wskazuje na zbyt duży prąd albo wilgotne powietrze.
- Ukos w jedną stronę sugeruje zużytą dyszę, złą wysokość palnika lub niewłaściwy kierunek cięcia.
- Twardy żużel dolny zwykle oznacza zbyt szybki posuw, zbyt nisko ustawiony palnik albo nadmierne nagrzanie materiału.
- Niedocięcia i chropowatość częściej biorą się ze zbyt dużej prędkości, za małego prądu lub niestabilnego gazu.
Jeżeli po korekcie parametrów detal nadal nie spełnia wymagań, problem rzadko leży w jednym miejscu. Zwykle trzeba przejrzeć cały łańcuch, od kompresora i materiałów eksploatacyjnych, przez źródło oraz system kontroli wysokości palnika THC, aż po postprocesor i kolejność cięć. Takie systemowe podejście, realizowane przy wsparciu dystrybutora maszyn przemysłowych STIGO, może ograniczyć gratowanie, szlifowanie, odrzuty i przestoje.
Jak ciąć cienkie blachy plazmą z ograniczeniem uszkodzeń krawędzi?
- Ustaw niski amperaż i możliwie wysoką prędkość posuwu zgodnie z tabelą producenta, aby ograniczyć strefę wpływu ciepła i przepalenia cienkiej blachy.
- Dobierz wąskostrumieniową dyszę do cienkich materiałów i regularnie wymieniaj zużyte części eksploatacyjne, aby utrzymać wąską szczelinę oraz powtarzalną jakość cięcia plazmą.
- Zasilaj palnik suchym i czystym gazem plazmowym, bo wilgoć, olej i pył destabilizują łuk oraz pogarszają czystość krawędzi.
- Utrzymuj prawidłową wysokość palnika i sprawny system THC, aby ograniczać ryzyko ukosowania, żużlu i kolizji przy falującej blasze.
- Programuj przebicie poza detalem oraz tnij najpierw otwory i kontury wewnętrzne, a dopiero potem obrys zewnętrzny, by chronić geometrię elementu.
- Kontroluj jakość krawędzi po objawach takich jak ukos, żużel, chropowatość i utlenienie, bo wskazują one na błędy parametrów, wysokości palnika lub jakości medium.
FAQ
Jaki gaz procesowy wybrać do cięcia cienkiej blachy nierdzewnej lub aluminiowej, aby uniknąć utleniania krawędzi?
Warto zastosować czysty, suchy azot lub właściwą mieszankę zalecaną dla danego źródła. Skuteczna filtracja i osuszanie medium ograniczają nalot, utlenianie oraz niestabilność łuku.
Jak odpowiednia strategia nestingu i kolejność wycinania detali chronią cienki arkusz przed kumulacją ciepła?
Najpierw wycinamy otwory i kontury wewnętrzne, a na końcu obrysy zewnętrzne. Rozsądna kolejność ścieżek ogranicza deformacje, drgania i przedwczesne uwalnianie detali.
Po czym rozpoznać, że części eksploatacyjne palnika wymagają wymiany?
Sygnałem są nagły żużel, jednostronny ukos i poszarpana krawędź mimo stałych parametrów. Należy sprawdzić elektrodę, pierścień wirowy i otwór dyszy, zwłaszcza czy nie stał się owalny.