Grube grudki pod blachą zwykle oznaczają, że palnik jedzie za wolno. Cienka, twarda obwódka w tym samym miejscu może wskazywać na zbyt szybkie cięcie. Zanim zmienisz posuw, obejrzyj detal od góry i od spodu. Wygląd i położenie osadu podpowiedzą, od którego ustawienia zacząć.
Skąd bierze się żużel po cięciu plazmą?
Łuk plazmowy topi metal, a strumień gazu wydmuchuje go w dół przez szczelinę cięcia. Część stopionego metalu może zostać na krawędzi. Gdy zastygnie, tworzy żużel, który przed kolejną operacją często trzeba usunąć.
Na ilość żużla największy wpływ mają prędkość cięcia, wysokość palnika nad blachą i natężenie prądu. Znaczenie ma też stan dyszy lub wkładu oraz sam materiał, między innymi jego grubość, stan powierzchni i temperatura. Gdy plazma do cięcia pracuje na stole CNC, zacznij od porównania tych ustawień z tabelą cięcia dla używanej dyszy lub wkładu.
Wpływ prędkości cięcia na jakość krawędzi
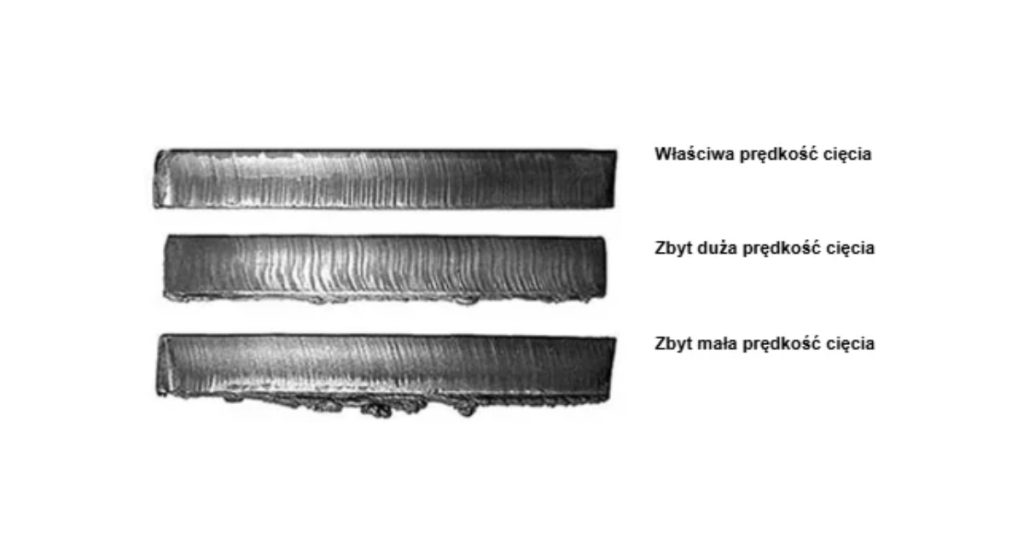
Co mówi wygląd krawędzi po cięciu plazmą?
Grube grudki na spodzie. Sprawdź, czy palnik nie jedzie za wolno
Jeśli pod krawędzią wisi gruby, nierówny osad, zacznij od sprawdzenia posuwu. Przy zbyt wolnym cięciu łuk dłużej nagrzewa ten sam obszar. Szczelina się poszerza, a część stopionego metalu zastyga od spodu w postaci grudek.
Podobne grudki mogą się pojawić, gdy palnik jest prowadzony za nisko lub natężenie prądu jest za duże.
Zwróć uwagę, gdzie występują grudki. Jeśli proste odcinki są czyste, a żużel zbiera się głównie w ostrych narożnikach, przyczyną może być naturalne zwolnienie maszyny przy zmianie kierunku. W takiej sytuacji porównaj osobno narożniki i proste odcinki, zanim skorygujesz posuw dla całego detalu.
Cienki, twardy wałeczek od spodu. Sprawdź, czy posuw nie jest za szybki
Żużel powstający przy zbyt szybkim cięciu tworzy cienki wałeczek tuż przy dolnej krawędzi. Mocno trzyma się metalu i zwykle trudniej go usunąć niż grube grudki. Przy większym odchyleniu od właściwej prędkości łuk może nie przeciąć blachy na wylot.
Podobny osad może się pojawić, gdy palnik jest za wysoko lub natężenie prądu jest za małe.
Odpryski na górze blachy. Zacznij od dyszy lub wkładu
Drobne krople metalu mogą zastygać również na górnej powierzchni, wzdłuż linii cięcia. Według Hypertherm najczęściej odpowiada za to zużyta dysza lub wkład, za szybki posuw albo zbyt duża wysokość palnika.
Jeśli podejrzewasz zużycie dyszy, porównaj ją ze zdjęciami w poradniku. Zobacz, jak wyglądają zużyte dysze i elektrody Hypertherm i co przyspiesza ich zużycie.
Jak ograniczyć żużel po cięciu plazmą?
Zacznij od ustawień z tabeli cięcia dla swojego urządzenia, grubości blachy i używanej dyszy lub wkładu. Zmieniaj jeden parametr naraz, a po każdej korekcie obejrzyj krawędź.
Po cięciu plazmą nadal zostaje żużel?
Opowiedz nam, jaki materiał tniesz i na jakich ustawieniach pracujesz. Pomożemy Ci ustalić, od czego zacząć korektę.
| Objaw | Co sprawdzić i jak skorygować ustawienia |
|---|---|
| Grube grudki od spodu Żużel wolnobieżny | Zwiększ prędkość cięcia o 125 mm/min na próbę. W razie potrzeby unieś palnik o 1,6 mm. Jeśli sterownik reguluje wysokość na podstawie napięcia, możesz zamiast tego podnieść nastawę napięcia łuku o 5 V. Zbyt wysoki prąd zmniejsz o 10 A. Gdy korekty nie pomagają, sprawdź, czy producent przewiduje mniejszą dyszę do tej konfiguracji. |
| Cienki, twardy osad od spodu Żużel szybkobieżny | Sprawdź dyszę. Rowki, powiększony lub owalny otwór to oznaki zużycia. Zmniejsz prędkość cięcia o 125 mm/min na próbę. Gdy trzeba skorygować wysokość, obniż palnik o 1,6 mm lub, przy sterowaniu wysokością na podstawie napięcia, zmniejsz nastawę napięcia łuku o 5 V. Zbyt niski prąd zwiększ w granicach dopuszczonych dla danej konfiguracji. Ogólny poradnik Hypertherm podaje limit 95% prądu znamionowego dyszy. |
| Odpryski na górze blachy | Zacznij od sprawdzenia dyszy lub wkładu. Jeśli część jest zużyta, wymień ją. Jeśli odpryski pozostają, spróbuj zmniejszyć posuw o 125 mm/min. Gdy palnik jest za wysoko, obniż go o 1,6 mm lub obniż nastawę napięcia łuku o 5 V przy sterowaniu wysokością na podstawie napięcia. |
Wartości w tabeli pochodzą z ogólnego poradnika Hypertherm. Jeśli instrukcja Twojego modelu podaje inne kroki korekty lub limity, stosuj wartości z instrukcji urządzenia.
Żużel pojawia się mimo tych samych ustawień? Sprawdź sprężone powietrze
Jeśli tniesz plazmą powietrzną i przy tych samych ustawieniach jedna krawędź wychodzi czysto, a na kolejnej pojawia się żużel, sprawdź zasilanie sprężonym powietrzem przed kolejną zmianą posuwu. Odczyt na manometrze kompresora w spoczynku może być prawidłowy, choć podczas przepływu ciśnienie spada. Zmierz ciśnienie na wejściu do przecinarki podczas przepływu powietrza i porównaj je z wymaganiami w instrukcji swojego modelu.
Sprawdź stan filtra oraz to, czy w układzie zbiera się woda lub olej. Zanieczyszczone powietrze może pogorszyć jakość cięcia i skrócić żywotność dyszy lub wkładu. Po sprawdzeniu zasilania powtórz próbę na tej samej blasze i przy tych samych ustawieniach. Dzięki temu łatwiej ocenisz, czy problem wiązał się z dopływem powietrza.
Jak wykonać próbę, która pomoże dobrać posuw?
Porównuj cięcia na blasze tego samego gatunku i tej samej grubości, najlepiej z tego samego arkusza. Warunki próby łatwiej utrzymać, gdy wycinasz proste odcinki i robisz je w miejscach o podobnej temperaturze.
- Ustaw parametry z tabeli producenta. Dobierz wartości do materiału, grubości blachy oraz używanej dyszy lub wkładu. Wysokość cięcia sprawdzaj osobno od wysokości przebijania.
- Zrób cięcie odniesienia. Obejrzyj górę i spód, a następnie sprawdź, czy cięcie przeszło przez całą grubość materiału.
- Zmieniaj po jednej rzeczy. Wykonaj krótkie próby przy kilku prędkościach zbliżonych do wartości wyjściowej. W trakcie tej serii zachowaj tę samą wysokość palnika i ten sam prąd.
- Sprawdź wynik na właściwym detalu. Ustawienie, które daje czysty prosty odcinek, wypróbuj też na narożnikach i innych fragmentach typowych dla Twojej produkcji.
Porównując próbki, zwróć też uwagę na prążki na powierzchni cięcia. Przy wolnym posuwie biegną zwykle niemal pionowo. Przy zbyt szybkim mogą wyraźnie odginać się do tyłu u dołu krawędzi. Potraktuj ich kształt jako dodatkową wskazówkę obok ilości żużla i tego, czy blacha została przecięta na wylot.
Czy te same ustawienia sprawdzą się na innej blasze?
Po zmianie materiału warto powtórzyć próbę. Na ilość osadu wpływają też gaz plazmowy i stan powierzchni. Hypertherm podaje, że dla stali węglowej plazma tlenowa daje zwykle szerszy zakres prędkości z małą ilością żużla niż plazma powietrzna lub azotowa. W praktyce oznacza to większą tolerancję na zmianę posuwu w systemach przeznaczonych do pracy z tlenem.
Jeśli pracujesz na przecinarce plazmowej Hypertherm Powermax, wartości wyjściowe dobierz według tabeli cięcia dla swojego modelu i wkładu. A jeśli chcesz zobaczyć gotowe detale z różnych materiałów, zajrzyj do próbek cięcia plazmą CNC na Swift-Cut.
Żużel nadal zostaje po zmianie ustawień?
Napisz, jaką przecinarką pracujesz, jaki materiał tniesz i co już udało Ci się sprawdzić. Jeśli możesz, dołącz zdjęcie krawędzi po cięciu. Podpowiemy, co sprawdzić dalej.
Mateusz Bator
W swojej pracy pomaga klientom w doborze przecinarek plazmowych, części i materiałów eksploatacyjnych. W artykułach przybliża rozwiązania Hypertherm, omawia ich zastosowania i podpowiada, na co zwrócić uwagę przy wyborze wyposażenia do cięcia plazmowego.