Najkrótsza odpowiedź brzmi prosto. Laser wybiera się wtedy, gdy liczą się prędkość, wąska szczelina cięcia i wysoka precyzja przy cienkiej lub średniej blasze. Plazma jest opłacalna przy grubszych stalach konstrukcyjnych, a waterjet wtedy, gdy detal nie może być narażony na działanie ciepła albo materiał wymaga cięcia na zimno.
Pytanie o to, czy lepsze będzie cięcie laserem, plazmą czy wodą, rozstrzyga się na poziomie detalu, a nie na podstawie folderu z parametrami. W praktyce liczą się materiał, grubość, tolerancja wymiarowa, dopuszczalna strefa wpływu ciepła i koszt operacji wtórnych. Najdroższy bywa detal wycięty szybko, który potem wraca na szlifierkę, frezarkę albo stanowisko przygotowania do spawania. To właśnie tam znikają pozorne oszczędności.
Po kilkunastu latach wdrożeń widzimy ten sam błąd. Inwestorzy porównują moc źródła i cenę maszyny, a zbyt rzadko liczą koszt jednego gotowego detalu wraz z gratowaniem, prostowaniem i przestojami serwisowymi.
Nowoczesne technologie cięcia metalu CNC w przemyśle produkcyjnym
Laser, plazma i waterjet różnią się przede wszystkim źródłem energii, zakresem materiałów i tym, jaki ślad zostawiają na krawędzi. Cięcie laserowe CNC wykorzystuje skoncentrowaną wiązkę światła, która topi lub odparowuje materiał. Cięcie plazmowe CNC opiera się na łuku elektrycznym i strumieniu plazmy, czyli zjonizowanego gazu o wysokiej temperaturze, dlatego działa wyłącznie na materiałach przewodzących prąd. Waterjet tnie wodą pod wysokim ciśnieniem, zwykle z dodatkiem ścierniwa, najczęściej granatu.
W obróbce metali nie ma technologii uniwersalnej. Laser światłowodowy daje małą szerokość szczeliny cięcia i wysoką powtarzalność wymiarową w produkcji seryjnej. Plazma oferuje dużą wydajność przy cięciu grubszej stali czarnej i niższy próg inwestycyjny. Waterjet jest najwolniejszy, ale przecina także kamień, szkło, kompozyty i materiały warstwowe, które proces termiczny mógłby uszkodzić. Dla technologa pierwszym kryterium jest materiał, drugim grubość, a trzecim jakość powierzchni po cięciu.
Automatyzacja CNC robi różnicę nie tylko w geometrii. Dobrze ustawiony rozkład detali na arkuszu ogranicza odpad, skraca czas programu i poprawia powtarzalność między zmianami. W produkcji seryjnej to często ważniejsze niż kilka procent różnicy w samej prędkości liniowej.
Wpływ temperatury na materiał: strefa wpływu ciepła w obróbce metali
Temperatura najmocniej odróżnia waterjet od lasera i plazmy. Laser oraz plazma są technologiami termicznymi, więc tworzą strefę wpływu ciepła, określaną jako SWC lub HAZ, czyli obszar przy krawędzi, w którym zmienia się struktura materiału. Przy cienkiej blasze skutkiem może być niewielkie odkształcenie, a przy stalach ulepszonych cieplnie – lokalne przegrzanie, utwardzenie albo odprężenie. Waterjet tnie na zimno, bez HAZ, bez hartowania krawędzi i bez naprężeń termicznych.
Ma to znaczenie nie tylko w laboratorium. Jeżeli detal ma być dalej frezowany, gięty albo spawany w procesie kwalifikowanym, kilka dziesiątych milimetra odkształcenia i cienka warstwa przegrzanego materiału potrafią wygenerować realny koszt. Na hali widać to od razu, bo detal wprawdzie mieści się w wymiarze, ale gorzej układa się w przyrządzie albo wymaga dodatkowego czyszczenia przed spawaniem.
Precyzja cięcia według normy ISO 9013 a tolerancje wymiarowe krawędzi
Wysoką precyzję cięcia na cienkich i średnich blachach zwykle daje laser, waterjet utrzymuje dobre tolerancje także przy większych grubościach, a plazma jest kompromisem między dokładnością a wydajnością. W praktyce laser światłowodowy osiąga tolerancje rzędu około ±0,05 mm i szczelinę nawet poniżej 0,2 mm. Waterjet utrzymuje około 0,1 mm również na grubszym materiale, o ile dobrano właściwy posuw i jakość ścierniwa. Plazma może dokładnie pozycjonować głowicę, ale jakość krawędzi ocenia się szerzej.
Według normy ISO 9013 liczy się nie tylko wymiar. Ocenia się też ukosowanie krawędzi, zaokrąglenie górnej krawędzi, chropowatość i obecność zgaru, czyli przyklejonego przetopu od spodu. To częsty błąd w porównaniach. Dokładność stołu CNC nie oznacza jeszcze wysokiej jakości cięcia. Przy plazmie małe otwory łatwo tracą geometrię, a przy źle ustawionym laserze pojawia się grat, mimo że osie pozycjonują dokładnie. Przy otworach pod gwint lub pasowanie liczy się też prostopadłość ścianki, bo nadmierny stożek utrudnia montaż i późniejsze frezowanie.
Kiedy zalety cięcia strumieniem wody waterjet mają szczególne znaczenie?
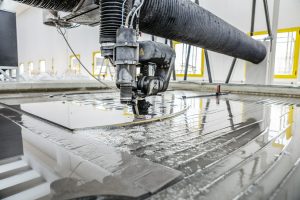
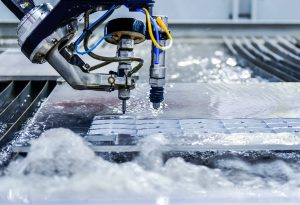
Waterjet ma szczególne znaczenie wtedy, gdy ciepło jest niedopuszczalne albo materiał jest trudny dla procesów termicznych. Dotyczy to tytanu, stali hartowanych, kompozytów, ceramiki, kamienia, szkła, gumy i wielu tworzyw sztucznych. W takich przypadkach maszyna do cięcia wodą waterjet pozwala ciąć bez zmiany struktury metalurgicznej, bez przebarwień krawędzi i bez mikropęknięć od przegrzania. Daje też satynową powierzchnię, która często nie wymaga dalszego szlifowania.
W praktyce waterjet ma sens również przy detalach grubych, cięciu pakietowym oraz przy materiałach mieszanych. Przy metalach zakres dochodzi zwykle do około 50 mm, a przy materiałach mniej gęstych nawet do około 100 mm. Trzeba tylko uczciwie doliczyć cenę ścierniwa i czas procesu. Gdy posuw jest zbyt agresywny, na spodzie pojawiają się charakterystyczne smugi i większa zbieżność krawędzi. Dobrze ustawiona głowica, stabilna pompa wysokociśnieniowa i suche ścierniwo mają tu większe znaczenie niż sama moc napędu.
Grubość oraz rodzaj surowca a dobór metody cięcia
O wyborze technologii częściej decyduje grubość materiału niż marketingowa moc źródła. Dla blach cienkich i średnich zwykle najlepiej sprawdza się wycinarka laserowa fiber. Przy stalach konstrukcyjnych powyżej około 25 do 30 mm przewagę kosztową i często także wydajnościową przejmuje wycinarka plazmowa CNC. Waterjet nie konkuruje szybkością, tylko tym, że przecina materiały, których nie można ciąć laserem ani plazmą, i pozwala zachować niezmienioną strukturę detalu.
Wycinarka laserowa fiber – zastosowanie i granice grubości blach
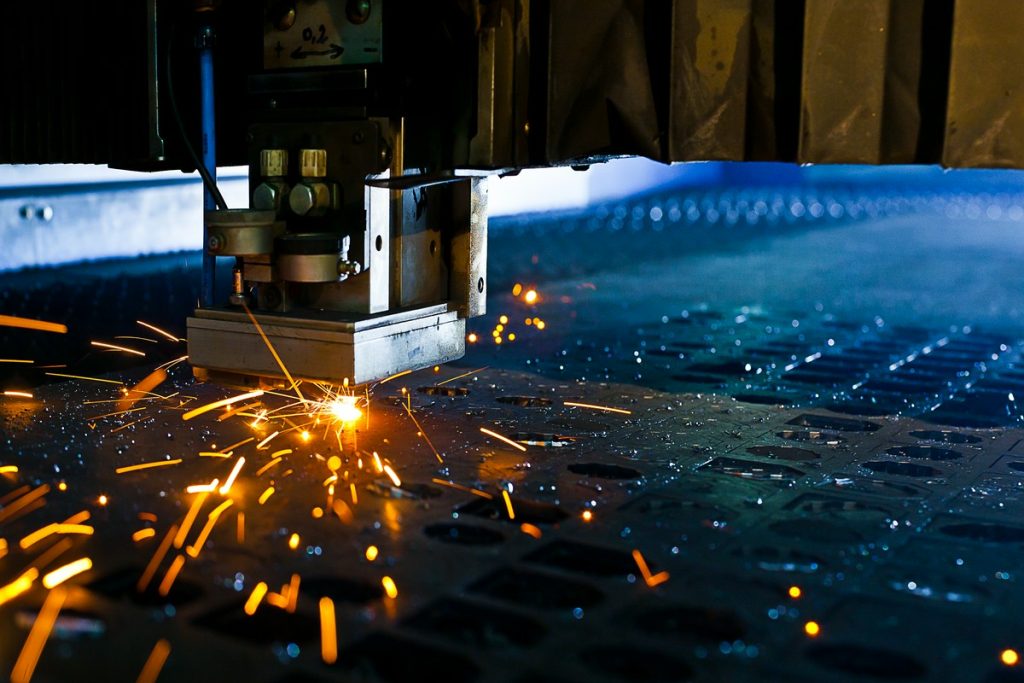
Laser światłowodowy ma uzasadnienie wtedy, gdy tniesz seryjnie cienkie i średnie arkusze, potrzebujesz małych otworów, gęstego rozkładu detali na arkuszu i powtarzalnej geometrii. W stali czarnej, nierdzewnej i aluminium zakres do około 20 mm jest naturalnym polem pracy, a przy dobranej mocy i gazie technologicznym ekonomicznie uzasadnione bywa także cięcie materiału o grubości mniej więcej 25 mm. Później rośnie czas przebicia, spada prędkość cięcia i zaczyna się walka o koszt jednego detalu.
Dobór gazu ma tu znaczenie. Azot daje jaśniejszą, mniej utlenioną krawędź i ułatwia malowanie proszkowe, ale podnosi koszt. Tlen pomaga przy grubszej stali czarnej, lecz zostawia warstwę tlenków. Trzeba też patrzeć na materiał. Miedź i mosiądz nadal bywają trudniejsze ze względu na odbicie promieniowania, choć nowoczesne źródła radzą sobie z nimi lepiej niż starsze systemy. W praktyce ekonomię lasera pogarszają nie długie, proste odcinki, lecz tysiące przebić, zła jakość gazu i zabrudzenie optyki. Ostry grat na spodzie często oznacza problem z położeniem ogniska, ciśnieniem azotu albo stabilnością arkusza.
Cięcie plazmowe zmechanizowane CNC jako metoda obróbki grubych stali
Plazma zmechanizowana CNC jest stosowana tam, gdzie dominuje gruba stal czarna i liczy się koszt detalu, a nie krawędź o najwyższej jakości. Dla blach powyżej około 25 do 30 mm laser zwykle traci rentowność, natomiast plazma utrzymuje rozsądną prędkość cięcia i stosunkowo niski koszt eksploatacji. Do tego dochodzi niższy koszt inwestycyjny całego gniazda. W grubych blachach liczy się też sposób przebijania. Zbyt niskie przebicie skraca żywotność materiałów eksploatacyjnych, a zbyt krótki najazd wejściowy, czyli odcinek startowy poza detalem, potrafi zepsuć dobry detal już na początku.
Ta technologia ma jednak własne reguły. Szerokość szczeliny bywa większa, zwykle w zakresie około 2 do 5 mm, a ukosowanie krawędzi i zgar od spodu zależą w dużym stopniu od parametrów. Kluczowy jest THC, czyli automatyczna kontrola wysokości palnika. Jeśli blacha faluje, a palnik nie kompensuje odchyłek, nawet dobre źródło spowoduje podcięcia, nadmierny zgar i niestabilny wymiar. W praktyce właśnie jakość stołu CNC, prowadnic i parametrów cięcia odróżnia przeciętną plazmę od wydajnego systemu produkcyjnego. W dłuższej perspektywie stabilniejsze warunki dają stoły CNC o przewidywalnej geometrii, najlepiej z dostępem do części i serwisu w kraju.
Obróbka materiałów trudnych w przemyśle: kompozyty, kamień i metale kolorowe
Materiały trudne najczęściej kierują wybór w stronę waterjetu. Kompozyty, kamień, szkło, ceramika, tytan, miedź, mosiądz czy elementy hartowane nie lubią kompromisów termicznych. Plazma w ogóle nie obsłuży materiałów nieprzewodzących, a laser nie zawsze będzie uzasadniony technologicznie ani ekonomicznie przy powierzchniach silnie odbijających albo wrażliwych na temperaturę.
Waterjet dobrze radzi sobie także tam, gdzie detal ma różną grubość albo składa się z warstw. W kompozytach ogranicza ryzyko delaminacji, o ile podparcie materiału i parametry strumienia są dobrane rozsądnie. W kamieniu i szkle ważna jest kontrola początku cięcia oraz podparcia, bo błąd skutkuje nie gratem, lecz pęknięciem. To jeden z tych obszarów, w których doświadczenie operatora i baza sprawdzonych technologii mają większe znaczenie niż sama deklarowana moc maszyny.
Koszty eksploatacyjne maszyn CNC i nakłady na obróbkę wykończeniową detali
Maszyna o najniższej cenie rzadko daje najniższy koszt detalu. Koszty eksploatacyjne lasera tworzą głównie energia, gazy techniczne, dysze i utrzymanie optyki. W plazmie płacisz za elektrody, dysze, osłony, energię i gazy lub sprężone powietrze. W waterjecie główną pozycją bywa ścierniwo, do tego dochodzi woda, elementy pompy wysokociśnieniowej i zagospodarowanie odpadu po cięciu. Te różnice trzeba liczyć razem z prędkością posuwu, liczbą przebić i stopniem wykorzystania arkusza.
Druga połowa równania to obróbka wykończeniowa. Laser zwykle daje czystą krawędź, ale przy złym gazie lub położeniu ogniska pojawia się grat. Plazma częściej zostawia zgar, większy ukos i szorstszą powierzchnię, więc przed spawaniem albo malowaniem może być potrzebne gratowanie lub szlifowanie. Waterjet jest wolniejszy i droższy w przeliczeniu na metr cięcia, ale potrafi ograniczyć frezowanie krawędzi, prostowanie oraz ryzyko reklamacji wynikające z HAZ. Jeżeli zarządzasz parkiem mieszanym, istotny efekt często daje wspólne oprogramowanie CAD/CAM i jeden rozkład detali dla lasera, plazmy oraz wody. Wtedy łatwiej przerzucać zlecenia między technologiami i ograniczać odpad.
Problemy nie wynikają zwykle z samej technologii, tylko z braku wsparcia po uruchomieniu. Maszyna może ciąć szybko, ale jeśli po awarii czekasz dni na pomoc techniczną albo wsparcie dotyczące oprogramowania, TCO rośnie szybciej niż rachunek za azot, elektrody czy ścierniwo. Dobór warto oprzeć na audycie procesu i próbnych detalach, a pod uwagę brać nie tylko cennik maszyny, lecz także dostawcę takiego jak STIGO – dystrybutor maszyn przemysłowych, który zapewnia także wdrożenie, szkolenie i serwis posprzedażowy.
Cięcie laserem, plazmą czy wodą – co wybrać w praktyce produkcyjnej?
W praktyce wybiera się nie technologię modną, tylko tę, która pozwala uzyskać gotowy detal w wymaganej jakości i przy kontrolowanym koszcie. Jeżeli priorytetem jest precyzja cięcia, mała szczelina, wysoka prędkość i produkcja seryjna cienkich lub średnich blach, uzasadniony jest laser. Jeżeli dominują grube stale konstrukcyjne, elementy pod spawanie i presja na koszt jednostkowy, sens ma plazma. Jeżeli materiał nie może być narażony na działanie ciepła albo obrabiasz kompozyty, kamień, szkło, tytan lub detale wielowarstwowe, przewagę ma waterjet. W skrócie:
- Laser wybieraj do cienkich i średnich blach, skomplikowanych konturów, małych otworów i wysokiej powtarzalności.
- Plazmę wybieraj do grubych materiałów przewodzących, zwłaszcza stali czarnej, gdy liczy się wydajność i koszt.
- Waterjet wybieraj tam, gdzie brak strefy wpływu ciepła jest warunkiem technologicznym, a nie dodatkiem.
- Przy zróżnicowanym asortymencie rozważ park mieszany i jedno środowisko CAD/CAM dla wszystkich maszyn CNC.
Doświadczone zakłady nie pytają, która metoda jest lepsza ogólnie. Pytają, przy jakiej grubości, materiale i wolumenie kończy się opłacalność jednej technologii, a zaczyna się opłacalność drugiej. Do takiej analizy wystarczą rysunki, lista materiałów, roczny wolumen i informacja, które detale wracają dziś na poprawki. Jeżeli chcesz to policzyć dla własnej produkcji, zaczynamy od danych wejściowych i testów, a kończymy na wdrożeniu, szkoleniu oraz serwisie, który ogranicza ryzyko przestojów.
Jak wybrać między laserem, plazmą i waterjetem?
Dobierz technologię cięcia CNC do materiału, grubości, wymaganej tolerancji i dopuszczalnej strefy wpływu ciepła, bo to one decydują o koszcie gotowego detalu. Wybierz laser, gdy liczy się wysoka precyzja, wąska szczelina cięcia i szybka produkcja seryjna cienkich oraz średnich blach. Postaw na plazmę przy grubych stalach konstrukcyjnych, gdy chcesz obniżyć koszt jednostkowy i utrzymać wymaganą wydajność. Sięgnij po waterjet, gdy detal nie może być narażony na działanie ciepła albo gdy tniesz kompozyty, szkło, kamień, tytan i inne materiały trudne dla procesów termicznych. Porównuj nie tylko cenę maszyny, lecz także pełny koszt detalu wraz z gratowaniem, prostowaniem, serwisem i operacjami wykończeniowymi.
FAQ
Czy wdrożenie jednego systemu CAD/CAM pozwala na efektywne zarządzanie produkcją na wycinarkach plazmowych, laserowych i wodnych jednocześnie?
Tak. Wspólne środowisko CAD/CAM ułatwia przygotowanie rozkładu detali, przenoszenie zleceń między maszynami i ograniczanie odpadu w parku mieszanym.
Jakie odpady technologiczne generują poszczególne maszyny i jakie wymagania infrastrukturalne wiążą się z ich utylizacją w hali produkcyjnej?
Laser i plazma pozostawiają ścinki oraz produkty procesu termicznego, a waterjet także zużyte ścierniwo z wodą. Sposób odbioru i zagospodarowania odpadów należy uwzględnić przy projektowaniu gniazda.
Jak najlepiej porównać opłacalność dostępnych technologii cięcia?
Warto wykonać próby na własnych detalach i policzyć pełny koszt: cięcie, materiały eksploatacyjne, gratowanie, prostowanie, serwis oraz ryzyko przestojów.